Artykuł sponsorowany
Od cięcia do pakowania — gdzie w produkcji plis zaczynają się różnice między seriami
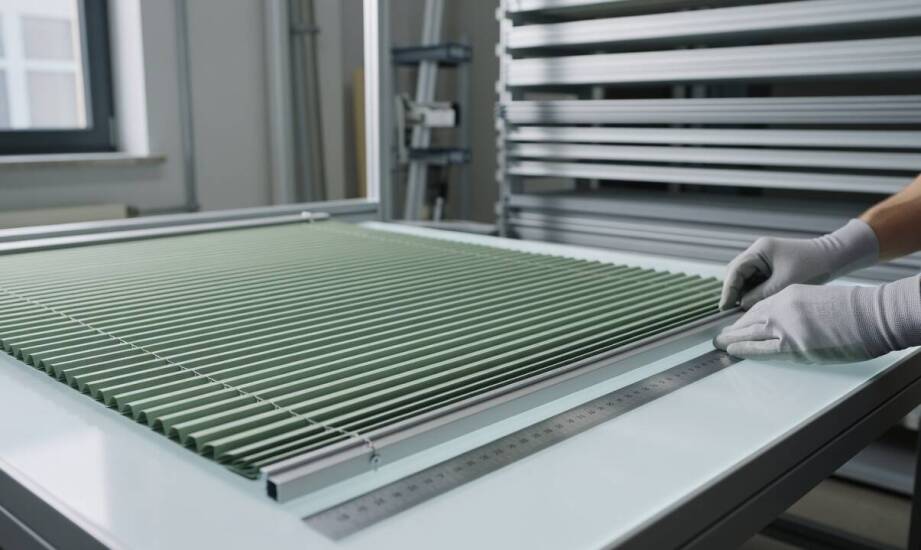
Dwie serie osłon dostarczone do hurtowni wyglądają identycznie na etapie odbioru. Po zamontowaniu pierwsza zachowuje równomierny układ fałd i płynne przesuwanie profili. Druga partia wykazuje odchylenia w geometrii oraz niewłaściwe napięcie materiału. Źródła tych różnic leżą głęboko w procesie produkcyjnym, znacznie wyprzedzając moment ostatecznego montażu u klienta końcowego. Zamawiając plisy w Krakowie, dystrybutorzy hurtowi oczekują bezwzględnej powtarzalności wszystkich parametrów. Taka stabilność zaczyna się już przy pierwszym cięciu tkaniny, a kończy dopiero na właściwym zabezpieczeniu i oznakowaniu gotowych wyrobów. Różnice między poszczególnymi seriami wynikają najczęściej z drobnych tolerancji, które niepostrzeżenie kumulują się na kolejnych stanowiskach montażowych.
Precyzja obróbki profili i przygotowania tkaniny
Cięcie materiału na wymiar wymaga zachowania stałego napięcia na stole roboczym. Równomierne prowadzenie ostrza tnącego pozwala uniknąć falowania krawędzi lub ukośnego rozłożenia fałd w gotowym produkcie. W zakładzie produkcyjnym MGL Rolety linie składania tkaniny wyznacza się z dokładnością rzędu pojedynczych milimetrów. Nawet minimalne przesunięcie wpływa na kąt oraz głębokość powstającej harmonijki, co później rzutuje na sposób układania się materiału w świetle szyby. Właściwe zagięcia warunkują bezproblemowe zwijanie i rozwijanie osłony.
Obróbka aluminiowych profili stanowi kolejny etap powstawania produktu. Obejmuje ona skracanie górnego i dolnego profilu na zadaną długość za pomocą pił precyzyjnych oraz frezowanie otworów pod sznurki sterujące, często z wykorzystaniem maszyn CNC. Błędy w tych operacjach zmieniają wzajemne położenie listew względem siebie. Dostępność wariantów o identycznych parametrach w obrębie jednej dużej serii zależy bezpośrednio od stabilności maszyn obróbczych. Profile o nierównej długości powodują, że kolejne sztuki z danej partii pracują skokowo i wycierają boczne krawędzie tkaniny. Niewłaściwie rozmieszczone otwory zaburzają płynność przesuwania osłony, zmuszając użytkownika do użycia większej siły. Zachowanie ścisłych parametrów mechanicznych profili utrzymuje właściwe naprężenie całego układu sznurków.
Kontrola międzyoperacyjna i bezpieczne pakowanie
Wymiary elementów prowadzących oraz rozstaw mocowań decydują o bezawaryjnej pracy całego mechanizmu. Zgodnie z normą EN 13120, branżowa dokumentacja określa ogólny zakres wymagań oraz dopuszczalne tolerancje wymiarowe dla wewnętrznych osłon okiennych. Stanowi to podstawowy punkt odniesienia podczas weryfikacji komponentów na linii produkcyjnej. Odchylenia w zaczepach prowadzą do przechylania całego układu i klinowania materiału, co dyskwalifikuje asortyment z dalszej odsprzedaży.
Punkty kontroli międzyoperacyjnej po cięciu, plisowaniu i ostatecznym montażu sznurków wychwytują wady znacznie wcześniej niż końcowe oględziny. Sprawdzenie prostoliniowości szyn aluminiowych tuż po docięciu pozwala wyeliminować krzywe sztuki przed założeniem tkaniny. Pomiar siły potrzebnej do obsługi weryfikuje poprawne przeciągnięcie sznurków przez wszystkie perforacje. Takie wczesne audyty zapewniają przewidywalność każdej partii trafiającej do magazynu hurtowni i budują zaufanie do atestowanej jakości produktów. Wychwytywanie drobnych odchyleń na początkowym etapie montażu ogranicza ryzyko wysyłki wadliwych serii.
Gotowe wyroby przechodzą do dedykowanej strefy pakowania, gdzie stosuje się folię bąbelkową oraz dopasowaną piankę PE. Materiały te skutecznie zabezpieczają delikatne krawędzie profili przed zgnieceniem podczas załadunku i transportu. Każda partia otrzymuje precyzyjne etykiety identyfikujące rodzaj zastosowanego materiału, dokładne wymiary i przypisany numer serii. Ułatwia to segregację podczas magazynowania i znacząco przyspiesza kompletowanie zamówień. Brak wyraźnego oznakowania zwiększa ryzyko pomieszania wariantów o zbliżonych parametrach w jednej dostawie.
Przewidywalny ciąg produkcyjny stanowi fundament hurtowej sprzedaży osłon okiennych. Sam deklarowany standard wykonania nie wystarczy do utrzymania długofalowej współpracy z odbiorcami biznesowymi, którzy oczekują ekspresowej realizacji bez strat na jakości. Dopiero rygorystyczna kontrola każdego kroku, począwszy od rozkroju materiału, a skończywszy na użyciu pianki PE, gwarantuje bezproblemową realizację tysięcy zleceń rocznie.
Kategorie artykułów
Polecane artykuły
Czy TGB Blade 1000 LTX nadaje się do terenowych wyścigów?
Quady terenowe to pojazdy przystosowane do jazdy w trudnych warunkach, często wykorzystywane w wyścigach. TGB Blade 1000 LTX zyskuje popularność dzięki mocy i wytrzymałości, co czyni go interesującym wyborem dla entuzjastów off-roadu. Wysokiej jakości elementy konstrukcyjne oraz zaawansowane zawiesz
Jak balkonik rehabilitacyjny ułatwia bezpieczne poruszanie się w domu po urazie lub osłabieniu
Po urazie lub w okresie znacznego osłabienia mięśni, zwykłe przejście z łóżka do łazienki staje się wyzwaniem. Wymaga ono pewnego oparcia i narzuca pacjentowi znacznie wolniejsze tempo. Osłabiona osoba musi skupiać pełną uwagę na każdym stawianym kroku, a brak stabilnego wsparcia podnosi ryzyko utra